


כיצד מחלקת בקרת האיכות של Lork Group בודקת סגסוגות ניקל?
Dec 22, 2025
השאר הודעה
מָקוֹר:מחלקת בקרת איכות, מחלקת מכירות ומחלקת ניהול כללי של קבוצת לורק.
אנשי אגף בדיקת איכות:ראש אחד (מהנדס טכני), 2 מפקחים, מקליט אחד (אחראי על רישום וארגון מספרי)
אנשי מחלקת המכירות:מנהל מכירות אחד, איש מכירות אחד, עוזר הזמנה אחד.
אנשי מחלקת המינהל הכללי:צלם אחד, צוות תיעוד אחד (אחראי להקלטה והעלאה של דקות התהליך המלאות).
תוכן זה נערך בשיתוף פעולה על ידי חברי מחלקת התפעול, והנתונים מגיעים מאימות בפועל. אם יש אי דיוקים, אנא פנה אלינו לתיקון.
הודעת Lork Group Inspection
מָבוֹא:בשדה הקרב הנסתר של ייצור-מתקדמים, ההבדל הקטן ביותר בסרגל מסגסוגת ניקל, יריעת צלחת או קטע צינור יכול לקבוע את גורלו של מנוע אווירי-מיליוני דולר או את הבטיחות של פלטפורמת קידוח-עמוק. בדיקת האיכות שלהם אינה רק "קבלת סחורה", אלא פעולת "פינוי-מוקשים" מדויקת המשלבת ניסיון, טכנולוגיה והחלטיות. בעקבות נקודת המבט של מחלקת בקרת האיכות, המחלקה העסקית ומחלקת המינהל הכללי של Lork Group בתיאום עבודת הפיקוח, אנו חושפים את הפרספקטיבה התפעולית של הבטחת ביצוע עבודת הבדיקה שלנו, תוך חשיפת מאבק איכות נסתר זה הנוגע לעמוד השדרה של התעשייה.
קפדנות עקבית זו היא מיקרוקוסמוס של כל צוות קבוצת Lork מ"כמות" ל"איכות" בייצור-מתקדם.
בשל שיקולים של פרטיות הלקוח וסודיות פרטי המוצר, התוכן והדוגמאות במאמר זה הינם כלליים ו-מתחייבים. בדרך כלל יש לנו צוות בדיקות פנימי מקצועי של Lork Group המורכב מהצוות שהוזכר לעיל-. דוחות, נתונים ותמונות מאוחסנים בארכיון מוצפן פנימי. דגימות של כל אצווה נשמרות גם כן, מוכנסות לחדר דגימות ומתוחזקות באופן קבוע לצורך מעקב.
Lork Group מוצרי סגסוגת ניקל
 Inconel 625 |
 אינקונל 718 |
 Hastelloy X |
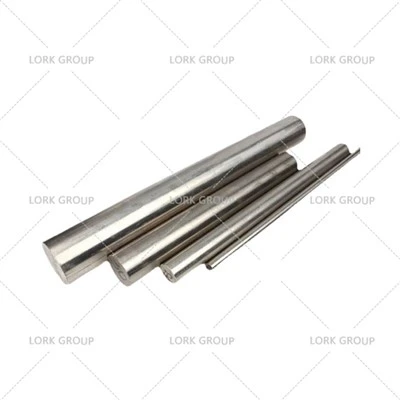 Incoloy 800H |
 מונל K500 |
 היינס 188 |
שלב ראשון: אימות מסמכים - "פירוק המוקשים על הנייר"
לא פעם אנו שומעים את עמיתינו במחלקת הפיקוח אומרים: "הקרב האמיתי מתחיל עוד לפני שהסחורה מגיעה למחסן". "תעודת החומר (MTC) היא 'תעודת לידה' ו'דוח רפואי' של החומר הזה. המשימה שלנו היא להוכיח שהוא לא מזויף".
כלי ליבה:חוזי רכש, הסכמים טכניים, מסמכים סטנדרטיים (AMS, ASTM, GB וכו') ומשקפי הגדלה- גבוהים.
- שלבים מעשיים:"רשימת בדיקה" של תאימות סטנדרטית: אמת את תקני ההטמעה ב-MTC (למשל, AMS 5665) מול החוזה מילה-עבור-מילה. אף אות אחת לא יכולה להיות שגויה-UNS N07718 ו-N07725 הן שתי סגסוגות שונות לחלוטין.
הרכב כימי "פענוח": התמקדות ב"יסודות קריטיים" ו"יסודות מסוכנים".
- אלמנטים קריטיים:כגון כרום (Cr) ומוליבדן (Mo) ב-Hastelloy X. הדוחות שלנו מראים בדרך כלל את סעיף ההרכב הכימי כ: "תכולת Cr 21.5%, נופלת לקצה העליון של התקן (20.5-23.0%), וזה סימן טוב, המצביע על תכונות נוגדות חמצון חזקות. אם זה תקוע בגבול התחתון של .5%, זה 0.5%."
- אלמנטים מסוכנים:זרחן (P), גופרית (S). "החוזה דורש פחות או שווה ל-0.010%, הדוח אומר 0.008%, וזה עובר. אלו הם 'רעלים חומריים'; ערכים גבוהים יותר יגרמו בקלות לסדקים במהלך עבודה חמה".
- מאפיינים מכניים "בנצ'מרקינג":ודא אם הערכים הנמדדים של חוזק מתיחה, חוזק תפוקה והתארכות עומדים בדרישות התקן המינימליות והעריך את ה"שוליים" שלהם. לדוגמה, אם התקן דורש התארכות גדולה או שווה ל-15%, והערך הנמדד הוא 18%, יכולת הצורה טובה יותר.
- היסטוריית טיפול בחום "עקיבות":בדוק את הרישומים של טמפרטורת הטיפול בתמיסה, זמן ההחזקה ושיטת הקירור. "לדוגמה, עבור Inconel 718, האם טמפרטורת הפתרון היא 980 מעלות ±10 מעלות, או רק '1050 מעלות' שרירותי? אם הרשומות לא ברורות, הביצועים הבאים הם רק טירה באוויר."
הבדיקה מזכירה לך:"MTC מושלם הוא אבן היסוד של כל בדיקות. אם יש אי בהירות, שינוי או אי התאמה במסמך, ההכרח בבדיקות פיזיות עוקבות יגדל באופן אקספוננציאלי."
שלב שני: בדיקה פיזית – "בדיקה" ישירה של החומרים
כשהמשאיות נכנסות למפעל, מתחיל ה"קרב" האמיתי. בדיקה גופנית היא שילוב של חוויה חושית וטכנולוגיה.
תרחיש 1: הגעת מלאי בר – "מדידה ואבחון"
מערך כלים: קליפרים של Vernier, מיקרומטר, משקל אלקטרוני, בודק קשיות Rockwell/Leibkelstein, פנס, בד נטול מוך-, ספקטרומטר כף יד (PMI).
תהליך בדיקה:

הערכת מראה ראשוני:
תחת אור טבעי או חזק, הזיזו באיטיות פנס כף יד לאורך הציר של מניית הבר. "בדוק אם יש צבע אחיד והבדלי צבע חמצון חריגים. גע בסרגל ונגב אותו עם מטלית נטולת מוך- כדי לבדוק אם יש שריטות אורכיות חמורות, קפלים או סדקים. עבור סרגל של φ100 מ"מ, אם יש חריצים רוחביים עמוקים מ-0.5 מ"מ על פני השטח, זה עלול לגרום לסדקים לאחר מכן לסדקים.
דיוק מידות
בעזרת מיקרומטר, קח לפחות שלושה חתכים -בשני הקצוות ובאמצע ציר המוט, מדידת הקוטר בשני כיוונים מאונכים בכל חתך-. "התקן הוא סובלנות h11. סרגל המסומן φ30.85 מ"מ, אם הקוטר הנמדד בפועל הוא בין φ30.83-30.87 מ"מ, הוא מצוין. אם זה φ30.70 מ"מ, זה מוצר פגום".


אימות משקל
שקילה והשוואת המשקל למשקל התיאורטי (מחושב לפי גודל וצפיפות). "שגיאה העולה על ±3% מצביעה על בעיה במימד או על צפיפות חריגה, שניהם סימני אזהרה."
הקרנת קשיות ראשונית
באמצעות בודק קשיות Leeb נייד, הקש על פני הקצה והצד שלוש פעמים כל אחד, לוקח את הערך הממוצע וממיר אותו ל-HRC או HRB. "לדוגמה, סרגל Inconel 625 מחולל צריך להיות בעל קשיות של בסביבות 90 HRB. אם הוא עולה על 30 HRC, ייתכן שהוא לא עבר חישול כראוי, מה שהופך את העיבוד הבא לקשה ביותר."


אימות ספקטרוסקופי
זהו צעד מכריע. המפעיל מחזיק ספקטרומטר ומעורר נקודת זיהוי בכל קצה ובאמצע מלאי הבר.
לאחר "ביפ", המסך מציג: Ni: 58.5%, Cr: 21.8%, Mo: 9.1%... "הערכים תואמים בצורה מושלמת את דוח MTC; המרכיב העיקרי 'תעודת זהות' מאושרת", אומר עמית מנוסה ממחלקת הפיקוח. "אם Cr הראה רק 19.0%, גם אם כל שאר האלמנטים היו בגבולות מקובלים, אצווה החומר הזו תהרס; זה לא היה Hastelloy X בכלל."
תרחיש 2: הגעת פחים – "מלחמת המשטח השטוח"
שדרוג כלי:פלטפורמה, מד עובי דיוק, סרט מדידה, יישור, מד חשיש, מד חספוס פני השטח.
זרימת בדיקה:
משטח "חקירה":הנח את גיליון המתכת על פלטפורמה שטוחה ובדוק אם יש בורות, סימני רולר, אבנית תחמוצת מחוררת ועיוות. "השתמש במיישור המוחזק בצד כדי לבדוק את הרווח בין המיישור למשטח הגיליון. אם ליריעה באורך 2- מטר יש בליטה העולה על 5 מ"מ באמצע, חיתוך לייזר לאחר מכן יהיה בעייתי."
עובי "משחק":השתמש במד עובי כדי למדוד בארבע הפינות ובמרכז המתכת, לפחות 50 מ"מ מהקצה. "עבור יריעה בעובי נומינלי של 3.00 מ"מ, הסובלנות המותרת לפי ASTM A480 עשויה להיות ±0.20 מ"מ. עם זאת, אם הלקוח דורש 'סובלנות אורך' מחמירה יותר של ±0.10 מ"מ, עלינו להשתמש בסרגל המחמיר הזה יותר. ההבדל בין עובי המרכז לעובי הקצה הוא אינדיקטור חשוב של איכות הגלגול."
"פינות נסתרות":בדיקה מיוחדת של קצוות הפח. ללא כתמי גזירה וללא סדקים מיקרו הם דרישות בסיסיות.
תרחיש 3: הגעת צינור - "בדיקה פנימית וחיצונית"
כלים מיוחדים:אנדוסקופ, מד עובי אולטראסוני, מד go/no-go, ציוד לבדיקת לחץ פנאומטי/הידראולי.
תהליך בדיקה:
עובי קיר "צליפה":נשמת אפם של צינורות טמונה באחידות עובי הדופן שלהם. באמצעות מד עובי קולי, בחר לפחות שלושה חלקים מחולקים שווה בשווה בקצה הצינור, מדידה בארבעה כיוונים (למעלה, למטה, שמאלה, ימינה) בכל חלק. "עבור צינור φ50 מ"מ x 5 מ"מ, עובי הדופן בכל נקודת מדידה לא חייב להיות פחות מ-4.75 מ"מ (בדרך כלל 87.5% מעובי הדופן הנומינלי), וההבדל בין הערכים המקסימליים והמינימליים לא יעלה על 0.5 מ"מ; אחרת תיווצר נשיאת לחץ לא אחידה."
חלל פנימי "בדיקה":עבור צינורות קריטיים, השתמש באנדוסקופ תעשייתי כדי להחדיר לתוך הצינור כדי לבדוק שריטות על הקיר הפנימי, איחוי ריתוך לא שלם ובורות קורוזיה.
"התאמה" מידות:השתמש במד go/no-go כדי לבדוק את הקוטר הפנימי ובמד טבעת כדי לבדוק את הקוטר החיצוני. ודא ממדי חיבור מדויקים.
"בדיקת לחץ":ערכו בדיקת לחץ הידרוסטטית או פניאומטית לפי ההסכם הטכני. לדוגמה, על פי תקן ASTM B622, לחץ הבדיקה הוא בדרך כלל פי 1.5 מהלחץ התכנוני, זמן החזקת הלחץ אינו פחות מ-10 שניות, והוא נחשב כשיר אם אין דליפה או עיוות קבוע.
למידע נוסף על תהליכי בדיקה לסוגי מוצרים שונים, מקרי מקרים של לקוחות וכו', אנא צור קשר עם Lork Group.
שלב שלישי: בוררות מעבדה – "הפסק הדין הסופי"
"כאשר בדיקות- באתר מגלות אי התאמות, או כאשר פרויקט קריטי ביותר, יש להגיש אותו ל'בית המשפט העליון'-למעבדה סמכותית-של צד שלישי." לדברי עמיתינו במחלקת הפיקוח ואנשי עסקים, לקוחות נותנים אמון רב יותר בסוכנויות בדיקה של-צד שלישי כמו SGS, שהדוחות שלהן נחשבים סמכותיים. זה מגדיל את העלויות והזמן, אבל זה הכרחי.
בדיקת פריטים ותקנים:
ניתוח קומפוזיציה כימית מלאה: שימוש בספקטרומטריית פליטת אטומי פלזמה בשילוב אינדוקטיבי (ICP), המדויק עד שני מקומות עשרוניים, העולה בהרבה על הדיוק של ספקטרומטרים כף יד, זהו פסק הדין הסופי בסכסוכי הרכב.
בדיקת תכונה מכנית: נערכת במכונת בדיקה אוניברסלית.
בדיקת מתיחה (ASTM E8):מכינים דגימות סטנדרטיות, נשברות ומתקבלים ערכים מדויקים של חוזק מתיחה, חוזק תפוקה והתארכות.
בדיקת השפעה (ASTM E23):מודד את הקשיחות של חומרים בטמפרטורות נמוכות, חיוני לציוד הפועל בסביבות קרות.
ניתוח מטאלוגרפי:דגימות מלוטשות, חרוטות ונצפות תחת מיקרוסקופ מטאלוגרפי או מיקרוסקופ אלקטרוני סורק (SEM).
דירוג גודל גרגר (ASTM E112):גודל הגרגיר חייב להגיע לדרגה 6 ומעלה, עם מבנה מיקרו אחיד.
בדיקת שלב מזיק:בדוק אם יש משקעים של שלבים שבירים כגון פאזות σ ו-μ. אם נמצאו משקעים רציפים ברשת, החומר נגרר.
בדיקות לא-הרסניות (NDT):
בדיקות אולטרסאונד (UT, לפי AMS 2631):בצע סריקת-כיסוי מלא במוטות, לוחות וצינורות כדי לזהות סדקים פנימיים, תכלילים ונקבוביות. רמת הקבלה חייבת להיות מוגדרת בבירור (למשל, Class A מאפשרת פגמים בודדים קטנים יותר ופחות).
מבחן חודר (PT, לפי ASTM E165):בדוק לאיתור פגמי פתיחה-על פני השטח.
איך לשתף איתנו פעולה?
אם אתם רוצים לדעת יותר על מפרט נקודתי של מוצרים או זקוקים למוצרים מותאמים אישית, לקבל הצעת מחיר מהירה וכו', אנא פנו אלינו!
הכתובת שלנו
מחוז Erqi, העיר ג'נגג'ואו, מחוז הנאן, סין
מספר טלפון
(86)-19937075488
דואר-
susan@lorkgroup.com

שלח החקירה